


Kvalitatīvi pulēšanas diski ir slīpēti, tāpēc katrs līmenis tiek stingri pārbaudīts.
1. Spiediena un ātruma izvēle
Pulēšanas materiāla pulēšanas riteņa iesmidzināšanas īpatnējā spiediena izvēle jānosaka atbilstoši dažādu sakausējumu un lējumu strukturālajām īpašībām. Uzpildes ātruma izvēlei, parasti lējumiem ar biezām sienām vai augstām iekšējās kvalitātes prasībām, jāizvēlas mazāks uzpildes ātrums un augsts padeves spiediens; lējumiem ar plānām sienām vai augstām virsmas kvalitātes prasībām un sarežģītiem lējumiem, jāizvēlas Augsts īpatnējais kalendārs un augsts pildīšanas ātrums.
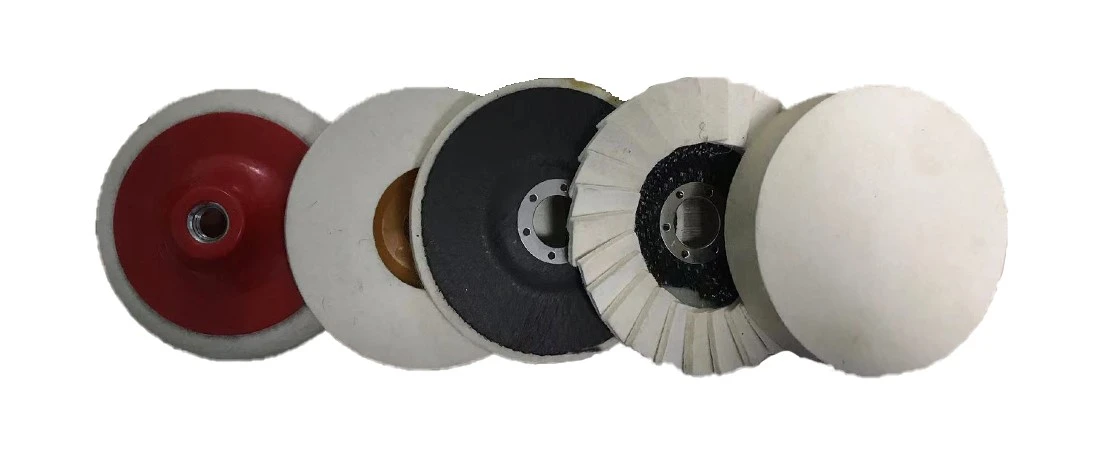
2. Liešanas temperatūra
Pulēšanas materiāla pulēšanas riteņa ieliešanas temperatūra attiecas uz šķidrā metāla vidējo temperatūru, kad tas no spiediena iestatījuma nonāk dobumā. Tā kā ir neērti izmērīt šķidrā metāla temperatūru spiediena kamerā, to parasti izsaka ar temperatūru turēšanas krāsnī.
Pulēšanas materiāla pulēšanas ritenīša liešanas temperatūra ir pārāk augsta un saraušanās ir liela, tādēļ liešanai ir tendence uz plaisām, lieliem graudiem un lipīgām veidnēm; izliešanas avots ir pārāk zems, un var rasties tādi defekti kā auksti aizvēršanās, virsmas raksti un nepietiekama izliešana. Tāpēc ieliešanas temperatūra jāņem vērā kopā ar spiedienu, presformas temperatūru un iepildīšanas ātrumu.


